

 engleski
Što čini precizne laserske mikroprozore odlučujućim za izvedbu mreže piezo raspršivača?
Gdje preciznost mikrorupa odlučuje o kvaliteti maglice
Piezoelektrični raspršivač pretvara električnu energiju u fini sprej vibrirajući tanku metalnu mrežicu visokom frekvencijom. Karakter magle gotovo u potpunosti ovisi o geometriji rupa kroz koje tekućina prolazi. Kada inženjeri pregledavaju novi dizajn mreže, oni se zapravo pitaju koliko se precizno svaka mikrorupa može oblikovati, koliko se dosljedno može ponavljati i hoće li zadržati svoja ograničenja u tisućama dijelova. Evo zašto precizni laserski mikroprozori postali su uobičajeni put za proizvođače medicinskih raspršivača, kozmetičkih instrumenata, ovlaživača zraka i aroma difuzora.
Dvije mrežaste ploče mogu izgledati identično ispod stolne svjetiljke, a opet dati vrlo različite rezultate. Jedan može stvoriti gusti oblak malih kapljica, dok drugi proizvodi veće kapi koje se lijepe za površinu i smanjuju proizvodnju. Promjer rupe, dubina rupe, sužavanje i razmak utječu na to kako se tekućina gura kroz ploču i kako se svaka kapljica odvaja. Mala odstupanja u bilo kojoj od ovih vrijednosti pojavljuju se kao nejednaka gustoća magle, nedosljedno zagrijavanje unutar uređaja i pritužbe korisnika koji primjećuju da se sprej mijenja od jedne jedinice do druge.
I tradicionalno mehaničko bušenje i kemijsko jetkanje imaju problema u ovoj mjeri. Svrdla se brzo troše kada promjer padne ispod nekoliko desetaka mikrometara, a neravnine nastale tijekom bušenja mogu poremetiti putanju protoka. Jetkanje može biti ravnomjerno po cijeloj ploči, ali nudi ograničenu kontrolu nad profilom svake pojedinačne rupe. Laserska obrada izbjegava većinu ovih poteškoća jer se energija isporučuje bez fizičkog kontakta, tako da se tanke folije ne savijaju pod silom rezanja i svaka se rupa može oblikovati planiranim redoslijedom.
Ključni zaključak: kvaliteta magle prati geometriju otvora, a ta se geometrija mora kontrolirati na mikrometarskoj razini, a ne na milimetarskoj razini koja je uobičajena u općoj strojnoj obradi.
Kako geometrija otvora oblikuje ponašanje kapljica
Ravne rupe u odnosu na konusne rupe
Dvije vrste profila dominiraju dizajnom mrežice raspršivača. Ravne rupe održavaju konstantan promjer od strane tekućine do strane spreja. Jednostavni su za modeliranje i pregled, a kada se promjer čvrsto drži, proizvode predvidljivu veličinu kapljica. Konusni otvori se šire prema strani raspršivača, tvoreći plitki stožac. Konus smanjuje otpor pri ulasku tekućine i može pomoći da se svaka kapljica čisto oslobodi iz izlaza, što mnogi dizajneri preferiraju za kontinuiranu finu maglicu.
Tablica u nastavku sažima kompromise koje inženjerski timovi obično uzimaju u obzir pri odabiru između dva profila.
| Značajka | Ravna rupa | Konusni otvor |
|---|---|---|
| Tipična upotreba | Sprej fiksnog volumena | Kontinuirana fina magla |
| Otpor protoka | Više na ulazu | Niže na ulazu |
| Inspekcija | Provjera promjera na temelju mjerača | Provjera profila i kuta |
| Glavni rizik | Neravnine rubova utječu na protok | Pomicanje kuta suženja |
Nijedan profil nije univerzalno bolji. Pravi izbor ovisi o viskoznosti tekućine, ciljnom rasponu kapljica i pogonskoj frekvenciji sonde. Pregled dizajna trebao bi prvo navesti ta tri ulazna podatka, jer oni određuju može li se problem riješiti samo promjerom ili je potrebna potpuna specifikacija profila s kutom i tolerancijom.
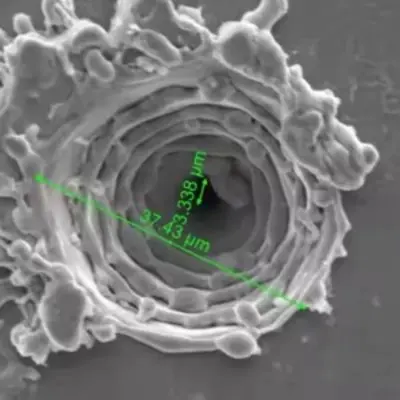
Procesni put od lima do gotove mreže
Pouzdana ruta procesa izgrađena je od koraka koji svaki štite sljedeći. Preskakanje faze ili promjena slijeda može pomaknuti konačni profil rupe čak i kada postavke lasera izgledaju ispravno na papiru. Tipičan put za laserski oblikovanu mrežastu ploču uključuje sljedeće faze.
- Priprema folije: izravnajte i očistite metalni lim, provjerite debljinu unutar dogovorenog raspona i označite referentne rubove za poravnanje.
- Učvršćivanje: pričvrstite foliju na ravnu podlogu tako da se uzorak rupa poravna sa značajkama montaže gotovog dijela.
- Formiranje laserske rupe: oblikujte svaku rupu s kratkim impulsima u kontroliranom redoslijedu skeniranja, prilagođavajući veličinu točke i energiju za ciljanu geometriju.
- Čišćenje rubova: uklonite ponovno izrađeni materijal i mikro-brazde korakom koji ne mijenja promjer rupe.
- Završni pregled i pakiranje: mjeri uzorkovane ploče, bilježi rezultate i štiti gotovu mrežicu od ogrebotina i kontaminacije.
Redoslijed skeniranja zaslužuje posebnu pozornost. Ako se laser kreće po ploči u jednom smjeru bez prekida, toplina se akumulira na jednoj strani i rupe na udaljenom rubu mogu odlutati od cilja. Izmjeničnim smjerom skeniranja i umetanjem kratkih intervala hlađenja toplinsko opterećenje se ravnomjerno raspoređuje, čime se promjer širi uskim po cijelom aktivnom području.
Mjerljivi ciljevi za rupe, razmak i ravnost
Specifikacije trebaju biti napisane tako da ih dobavljač može izmjeriti u proizvodnom pogonu. Fraze kao što je visoka preciznost ne daju timu za nabavu ništa za usporedbu. Praktična specifikacija navodi svaku karakteristiku, njen ciljni raspon i metodu korištenu za provjeru.
| Karakteristično | Tipična meta | Način provjere |
|---|---|---|
| Promjer rupe | 2 do 30 mikrometara | Uzorkovanje optičkog mjerila |
| Tolerancija promjera | Unutar 1 mikrometra u kritičnim zonama | Mjerenje mikroskopom |
| Broj rupa po komadu | Stotine do nekoliko tisuća, kako je nacrtano | Analiza slike |
| Ujednačenost visine tona | Konzistentan preko aktivnog područja | Mjerenje koordinata |
| Ravnost ploče | Ograničeno odstupanje preko mreže | Provjera profila površine |
| Visina oštrice ruba | Samo nekoliko mikrometara | Pregled poprečnog presjeka |
Planiranje mjerenja važno je koliko i sam cilj. Uzorkovanje treba pokriti središte i rubove svake ploče jer toplina obrade može proizvesti male gradijente po površini. Plan koji provjerava samo jednu zonu može odobriti dijelove koji kasnije ne budu u funkciji.
U jednom anonimiziranom pilotu, rupe izmjerene u središtu ploče ostale su unutar tolerancije, dok su se rupe u blizini vanjskog ruba pomakle za oko 2 mikrometra. Promjena redoslijeda skeniranja i dodavanje intervala hlađenja zatvorili su prazninu u sljedećoj seriji, a mjerenja rubova poklapala su se sa središtem unutar dogovorenog ograničenja.
Laserski parametri koji kontroliraju kvalitetu rubova
Kontrola širine pulsa i energije
Kratki impulsi ograničavaju širenje topline u okolni metal, što smanjuje sloj ponovnog livenja koji se stvara oko svake rupe. Dulji impulsi brže uklanjaju materijal, ali mogu ostaviti deblje rubove koji sužavaju putanju protoka i mijenjaju ponašanje kapljica. Energija po impulsu trebala bi čisto ukloniti materijal bez stvaranja trake pod utjecajem topline šire od one koju dizajn dopušta.
Spot Preklapanje i strategija skeniranja
Preklapanje između uzastopnih impulsa određuje koliko se glatko formira stijenka svake rupe. Premalo preklapanja ostavlja izbočeni profil, dok prekomjerno preklapanje gubi vrijeme i dodaje toplinu. Mnogi timovi koriste kratku strategiju s više prolaza: grubi prolaz oblikuje rupu, a završni prolaz s nižom energijom pročišćava zid i uklanja zaostali rubni materijal.
Pomoćni plin i uklanjanje krhotina
Pomoćni plin uklanja rastaljene krhotine iz rupe tijekom formiranja. Njegov smjer, pritisak i čistoća utječu na rezultat.
- Protok plina trebao bi gurnuti krhotine dalje od izlazne strane kako se čestice ne bi ponovno taložile unutar rupe.
- Pritisak mora biti uravnotežen, jer prekomjerna sila može vibrirati tanku foliju i pomaknuti uzorak.
- Filtriranje drži ponovno nataložene čestice dalje od sljedećeg ciljanog područja tijekom dugih proizvodnih ciklusa.
Kvaliteta ruba rijetko je fiksirana jednim parametrom. To je kombinirani rezultat energije pulsa, preklapanja, redoslijeda skeniranja i protoka plina.
Uobičajeni nedostaci i kako ih rano uhvatiti
Većina nedostataka u laserski oblikovanoj mreži ima mali broj uzroka. Rano prepoznavanje simptoma znatno olakšava ispravljanje procesa prije nego što se zahvati cijela serija.
- Djelomično začepljene rupe: obično uzrokovane ponovno taloženim krhotinama. Uzorkovanje propuštenog svjetla brzo otkriva problem.
- Konusni pomak: često uzrokovane pomakom fokusa nakon dugih trčanja. Provjera fokusa u fiksnim intervalima održava profil stabilnim.
- Neravnine na izlaznoj strani: obično povezano s niskim protokom plina ili istrošenim uređajima. Provjera presjeka potvrđuje uzrok.
- Promjer širenja po ploči: općenito uzrokovano toplinskim pomakom. Uzorkovanje u sredini i rubovima identificira trend.
Pravi primjer pokazuje kako se ti čekovi isplate. Kupac je jednom izvijestio da oko 18 ploča od svakih 1000 nije prošlo test protoka. Analiza temeljnog uzroka ukazala je na plinsku mlaznicu koja se lagano pomaknula tijekom promjene učvršćenja. Dobavljač je dodao provjeru poravnanja na početku svake smjene i unutar dva tjedna stopa kvarova pala je ispod 2 ploče od svakih 1000.
Metode provjere koje grade povjerenje kupaca
Optička i elektronska mikroskopija
Optička mikroskopija dovoljno je brza za rutinsko uzimanje uzoraka i dobro funkcionira za provjere promjera i koraka. Elektronska mikroskopija nudi puno veće povećanje i otkriva strukturu stijenki, slojeve ponovnog oblikovanja i mikropukotine koje optičke metode mogu promašiti. Uravnoteženi plan koristi optičke provjere za dnevnu proizvodnju i elektronsko oslikavanje za kvalifikaciju i analizu kvarova.
Ispitivanje funkcionalnog protoka i prskanja
Podaci o dimenzijama dokazuju da su rupe odgovarajuće veličine, ali ne dokazuju da će mreža raditi. Funkcionalno testiranje mjeri brzinu protoka, uzorak prskanja i distribuciju kapljica u uređaju koji oponaša konačni uređaj. Usporedba ovih rezultata s dimenzionalnim izvješćem pokazuje obuhvaća li specifikacija svojstva koja su važna pri uporabi.
Izvješće o dimenzijama dokazuje da su rupe odgovarajuće veličine, dok test raspršivanjem dokazuje da mreža radi.
Odabir mrežastih materijala za pouzdano raspršivanje
Odabir materijala oblikuje ponašanje lasera i dugoročne performanse mreže. Svaka grupa metala drugačije reagira na toplinu i ima svoj profil korozije.
Austenitni nehrđajući čelik nudi dobru otpornost na koroziju i stabilno mehaničko ponašanje, što ga čini uobičajenim izborom za uređaje koji dolaze u dodir s otopinama na bazi vode. Formira čiste stijenke rupa, ali zahtijeva pažljivu kontrolu topline kako bi se ograničili slojevi ponovnog livenja.
Legure na bazi nikla pružaju jaku otpornost na umor pod kontinuiranim vibracijama. Odgovaraju zahtjevnim primjenama gdje ploča mora zadržati svoj oblik tijekom dugog životnog vijeka, iako je cijena veća, a prozori obrade uži.
Obložene folije dodajte površinski sloj za kemijsku kompatibilnost ili kontrolu vlaženja. Premaz mora preživjeti lasersku obradu bez pucanja, tako da se vrsta premaza i laserski parametri trebaju kvalificirati zajedno.
Debljina folije još je jedna ključna odluka. Tanje folije probijaju se čistije, ali se lakše deformiraju tijekom rukovanja i pričvršćivanja. Deblje folije zadržavaju svoj oblik, ali zahtijevaju duža vremena ciklusa i strožu kontrolu konusa. Usklađivanje debljine s ciljanim profilom rupe obično je najučinkovitiji način za balansiranje prinosa i vremena ciklusa.
Kontrolni popis izvora za kupce
Tehničku sposobnost je lakše procijeniti kada kupac zna koja pitanja treba postaviti. Kontrolni popis u nastavku pomaže timovima za nabavu i inženjeringu uspoređivanju dobavljača na temelju dokaza, a ne tvrdnji u brošuri.
- Potvrdite minimalnu moguću veličinu rupe koristeći uzorke, a ne samo objavljene brojke.
- Zatražite izvješće o mjerenju koje pokazuje stvarnu raspodjelu promjera po ploči.
- Pitajte kako se fokus, protok plina i poravnanje učvršćenja nadziru tijekom proizvodnje.
- Pregledajte procesni put, posebno čišćenje rubova i završni pregled.
- Dogovorite se o planu uzorkovanja i kriterijima prihvatljivosti u pisanom obliku prije prve narudžbe.
- Započnite s probnom serijom prije prelaska na skupne količine.
Dobavljači koji objašnjavaju svaku od ovih točaka jednostavnim riječima obično vode discipliniraniji proces. Za tehnički pregled istog procesa, pregledajte povezani laserski mikroprozori za mrežicu raspršivača stranicu, koja opisuje radni raspon i kako se mjeri.
Često postavljana pitanja
P1: Koje su veličine rupa praktične za mrežicu raspršivača?
Mnogi dizajni raspršivača koriste rupe između 2 i 30 mikrometara. Najbolji izbor ovisi o tekućini, željenom rasponu kapljica i frekvenciji sonde, tako da cilj treba potvrditi uzorkom prije nego što se dizajn zamrzne.
P2: Kakva je laserska obrada u usporedbi s kemijskim jetkanjem za tanke folije?
Jetkanje nudi dobru ujednačenost preko ploče, ali ograničenu kontrolu nad pojedinačnim profilima rupa. Laserska obrada oblikuje svaku rupu u planiranom nizu s definiranim konusom i kvalitetom ruba, što je važno kada je sam profil dio specifikacije.
P3: Kako se može provjeriti geometrija otvora bez uništavanja uzorka?
Optička mikroskopija i uzorkovanje propuštenog svjetla provjeravaju promjer, korak i blokadu bez rezanja dijela. Za konusnu i zidnu strukturu, komad svjedoka obrađen s istim parametrima može se presjeći dok proizvodni dijelovi ostaju netaknuti.
P4: Koje informacije treba sadržavati zahtjev za ponudu?
Uključite materijal i debljinu folije, nacrt rasporeda rupa, ciljni raspon promjera, vrstu profila, veličinu aktivnog područja, očekivana uzorkovanja i očekivane količine za pilot i skupne narudžbe. Jasni unosi smanjuju cikluse revizije i ponudu čine točnijom.
P5: Zašto prva serija ponekad traje dulje?
Prva serija obično uključuje ugađanje parametara, provjeru učvršćenja i inspekcijsku kalibraciju. Nakon što je proces stabilan, kasnije se serije kreću brže, zbog čega mnogi kupci smatraju pilot radnju kvalifikacijskim korakom.
Pretvaranje specifikacija u stabilan izlaz magle
Stabilan izlaz magle počinje puno prije sastavljanja uređaja. Započinje s jasno definiranom geometrijom otvora, procesnom rutom koja štiti svaku fazu i metodama mjerenja koje odražavaju kako će se mreža stvarno koristiti. Kada se ovi elementi poredaju, ploča isporučuje isti sprej od prve jedinice do posljednje.
Za timove koji planiraju novi dizajn raspršivača, najkorisniji sljedeći korak je pisana specifikacija i izvođenje uzorka. Proradite zajedno kroz profil rupe, materijal i plan provjere i upotrijebite obrada mikrorupa referenca za usporedbu ograničenja procesa prije postavljanja konačnih ciljeva.
Srodni proizvodi
-

Ovlaživač zraka Aromaterapijski ovlaživač zraka Posuda za zamagljivanje PCB ploča USB6V12V24V PCB ploča s pet glava Driver ploča s 10 glava
-

Medicinski inhalacijski nebulizator Respirator PCB upravljački program za raspršivač na glavi B
-

Medicinska mrežasta ladica za raspršivač PCB PCB upravljačka ploča elektroničkog raspršivača za prestanak pušenja
-

Pokretačka ploča za ovlaživač zraka Crescent PCB ploča Vremensko podešavanje 2/4h Funkcija 1,5 W
-

M16-108KHZ Poliimidna PI membrana Mesh Micro Mesh nebulizator Medicinski nebulizator Ultrazvučni mrežasti nebulizator 3μm mikroporozni inhalacijski nebulizator s raspršujućim diskom Potrošnja energije 1~1,5 W
-

M16-108KHZ Poliimidna PI membrana Mesh Micro Mesh nebulizator Medicinski nebulizator Ultrazvučni mrežasti nebulizator 3μm mikroporozni nebulizator disk za inhalator nebulizator
-

M16-110KHZ Poliimidna PI membrana Mesh Micro Mesh nebulizator Medicinski nebulizator Ultrazvučni mrežasti nebulizator 3μm mikroporozni nebulizator disk za inhalacijski nebulizator
-

M16-108KHZ Poliimidna PI membrana Mesh Micro Mesh nebulizator Medicinski nebulizator Ultrazvučna mrežasta nebulizatorska tableta 3μm mikroporozna inhalacijska ladica za budezonid nebulizator
- Poveznice proizvoda
- Medicinski mrežasti piezo raspršivač
- Polymer PI Film Piezo Atomizer
- KNN mrežasti piezo raspršivač bez olova
- PI čip za nuliranje mreže bez olova
- Piezo raspršivač s mikromrežom za grijač
- Piezo raspršivač za ventilator/ovlaživanje/ljepotu
- Ultrazvučna atomizirajuća sonda
- Ultrazvučni visokofrekventni piezo atomizer
- Piezo atomizer senzora za proizvodnju energije/grijanja
- Medicinski piezo atomizer PCB dizajn
- Tehnologija precizne laserske obrade mikrorupa
- Kontakt
-
Zgrada 1, Fortune Star 2, No.311 Huanzhen North Road, grad Chang'an, grad Haining, provincija Zhejiang, Kina.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobilni


